 Наличие уточняется
Оснастка для станков и оборудования — выбор и комплектация
Оснастка для станков и оборудования. Оснастку выбирают под способ базирования детали и интерфейс конкретного станка. Наличие экземпляра и состав предложения подтвердим по запросу.
Найдено: 33
Наличие уточняется
 Наличие уточняется
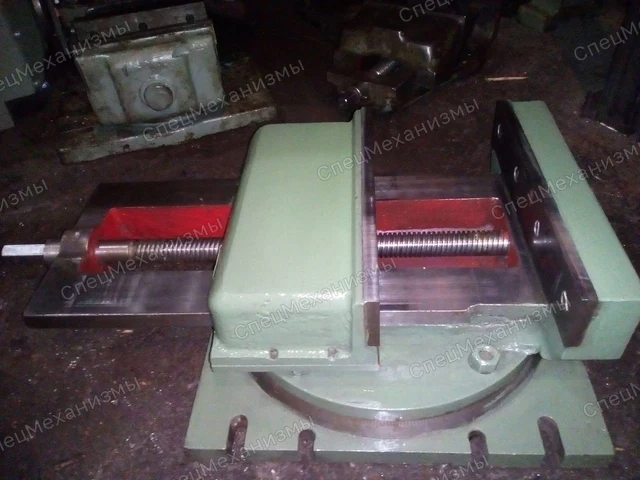
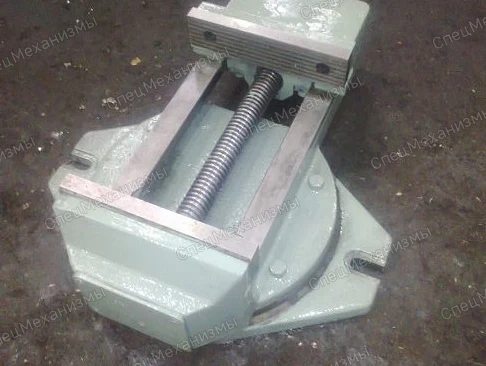
Тиски станочные поворотные 250 мм
Тиски станочные поворотные
- Модель
- 7200-3223
- Тип
- Станочные, поворотные
- Ширина губок, мм
- 250
 Наличие уточняется
 Наличие уточняется
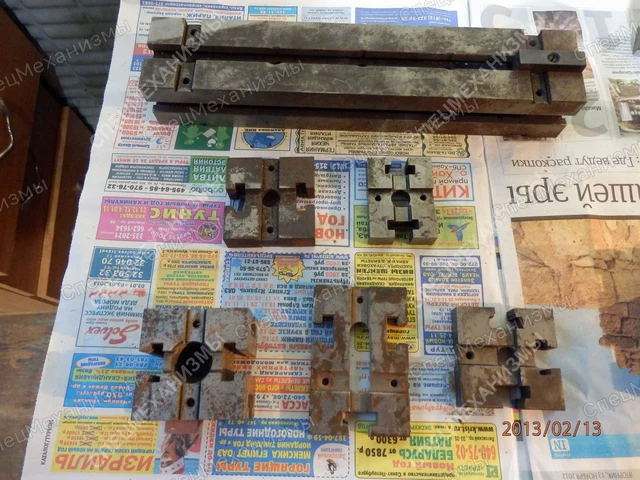
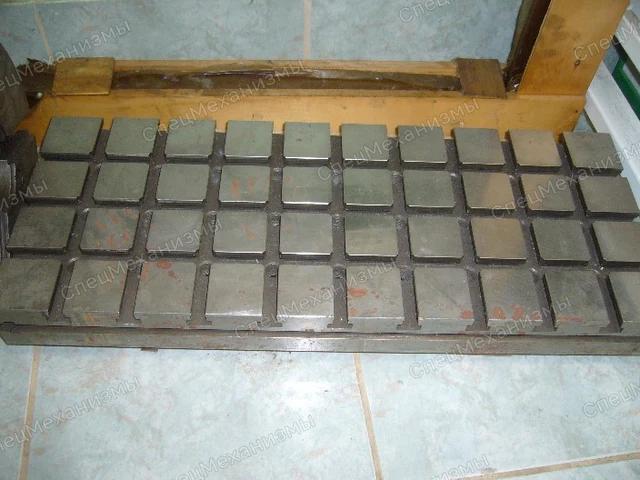
Плита УСП размер 600х240х65
Универсально-сборные приспособления УСП
- Длина
- 600 мм
- Ширина
- 240 мм
- Толщина
- 65 мм
 Наличие уточняется
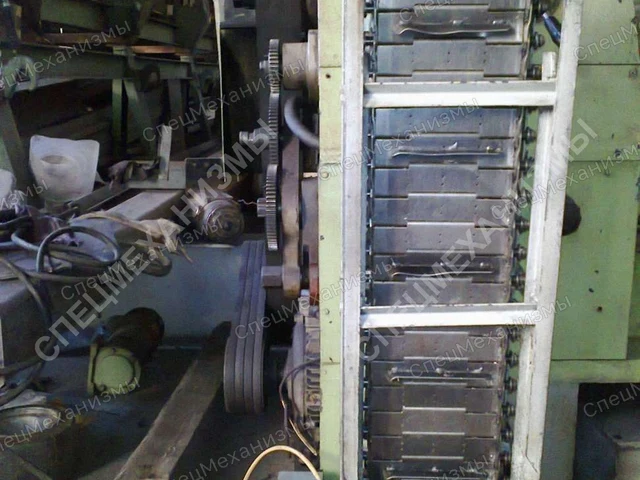
Транспортер для отвода стружки ГОСТ 28733-90
Устройства удаления стружки
- Рабочая ширина приёмной ветви
- 200 мм
- Рабочая длина приёмоотводящей ветви
- 1200 мм
- Высота приёмоотводящей ветви
- 200 мм
 Наличие уточняется
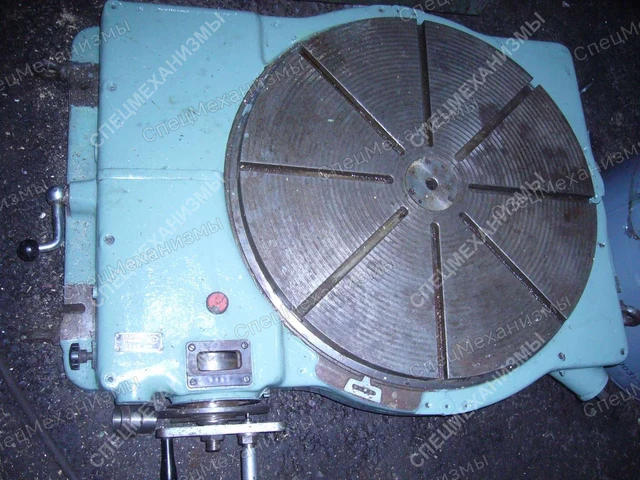
Стол поворотный круглый горизонтальный делительный 7400-4060 диаметр планшайбы 630 мм.
Столы поворотные для фрезерных, расточных, сверлильных станков
- Диаметр планшайбы
- 630 мм
- Толщина от основания до плоскости планшайбы
- 205 мм
- Ширина Т-образных пазов
- 14Н9, 14H12 мм
 Наличие уточняется
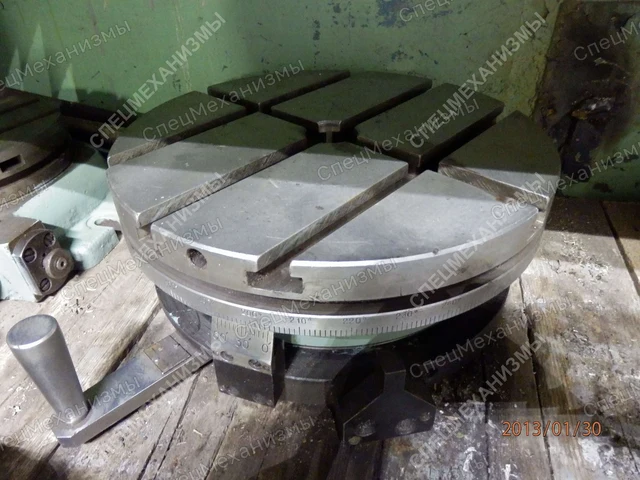
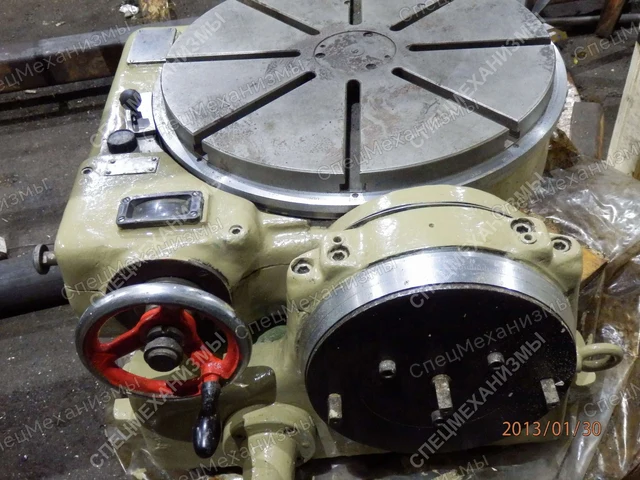
Стол поворотный круглый горизонтальный П-37 диаметр планшайбы 320 мм.
Столы поворотные для фрезерных, расточных, сверлильных станков
- Диаметр планшайбы
- 320 мм
 Наличие уточняется
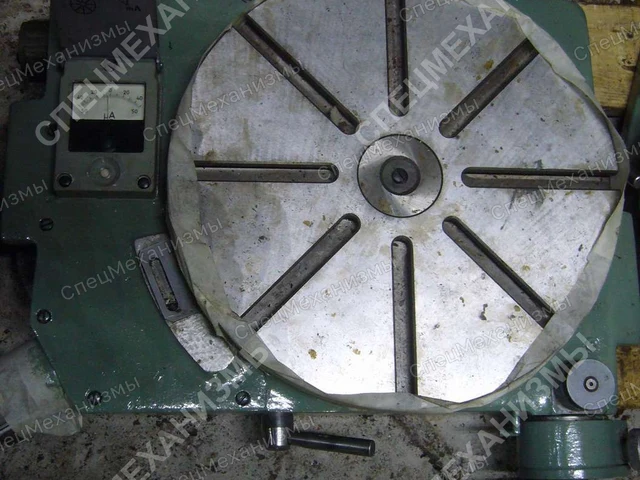
Стол поворотный круглый глобусный (синусный) 7400-4065 механический, диаметр планшайбы 440 мм
Столы поворотные для фрезерных, расточных, сверлильных станков
- Состояние
- Уточняется
 Наличие уточняется
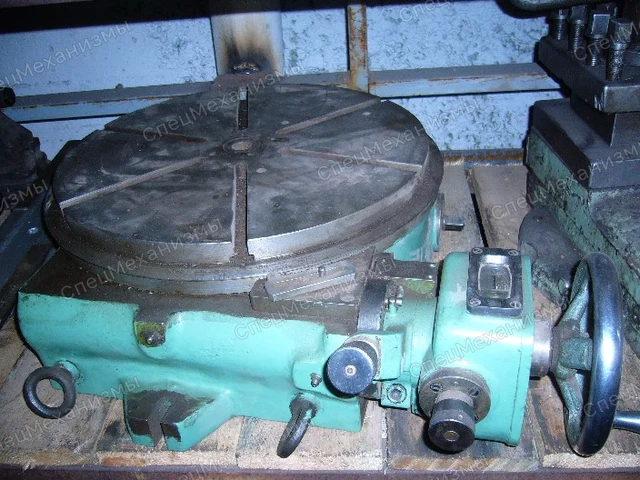
Стол поворотный круглый координатный 7400-0224 механический с нониусной шкалой, диаметр 320 мм
Столы поворотные для фрезерных, расточных, сверлильных станков
- Состояние
- Уточняется
 Наличие уточняется
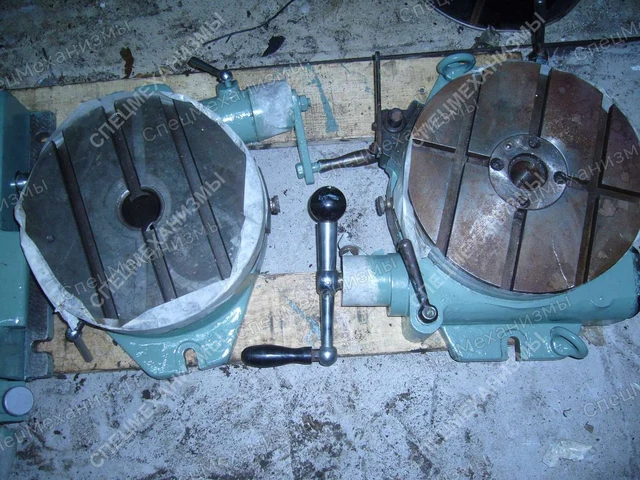
Стол поворотный круглый горизонтальный 7204-0023-01 диаметр планшайбы 400 мм.
Столы поворотные для фрезерных, расточных, сверлильных станков
- Диаметр планшайбы
- 400 мм
- Толщина от основания до плоскости планшайбы
- 130 мм
- Ширина Т-образных пазов
- 14Н9, 14H12 мм
 Наличие уточняется
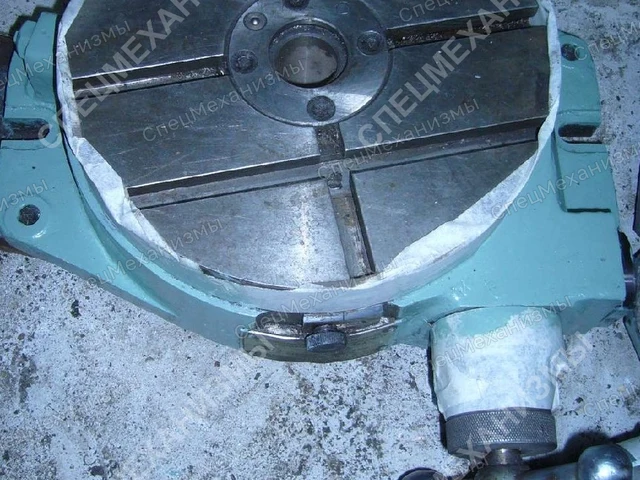
Стол поворотный круглый фрезерный горизонтальный диаметр 250 мм.
Столы поворотные для фрезерных, расточных, сверлильных станков
- Диаметр планшайбы
- 250 мм
- Толщина от основания до плоскости планшайбы
- 125 мм
- Ширина Т-образных пазов
- 12Н9, 12H12 мм
 Наличие уточняется
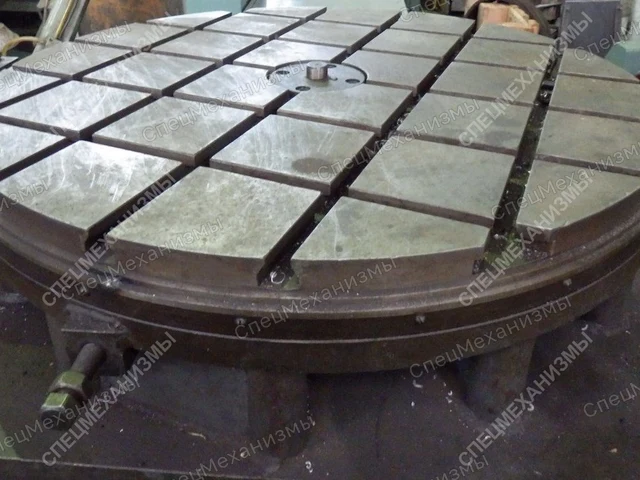
Стол поворотный круглый фрезерный горизонтальный диаметр 200 мм.
Столы поворотные для фрезерных, расточных, сверлильных станков
- Диаметр планшайбы
- 200 мм
- Толщина от основания до плоскости планшайбы
- 110 мм
- Конус стола
- Морзе 3
 Наличие уточняется
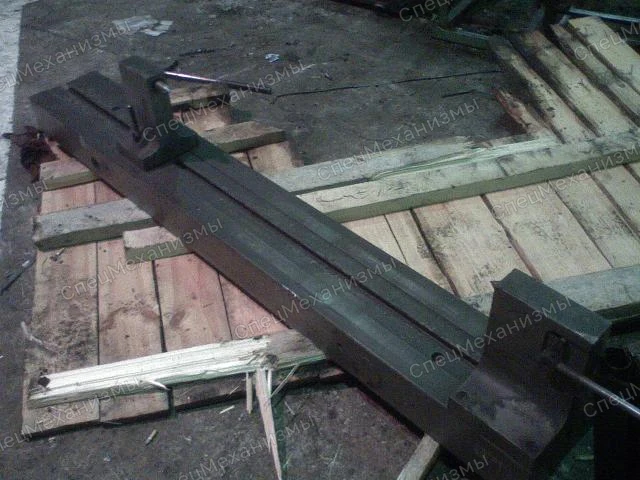
Стол круглый монтажный с Т-образными пазами D=900 мм
Стол круглый монтажный с Т-образными пазами
- Диаметр планшайбы, мм
- 900
- Возможность вращения
- да
- Наличие стопоров
- да
 Наличие уточняется
Прибор для проверки биения в центрах L=1000 мм
Приборы для проверки биения в центрах
- Состояние
- Уточняется
 Наличие уточняется
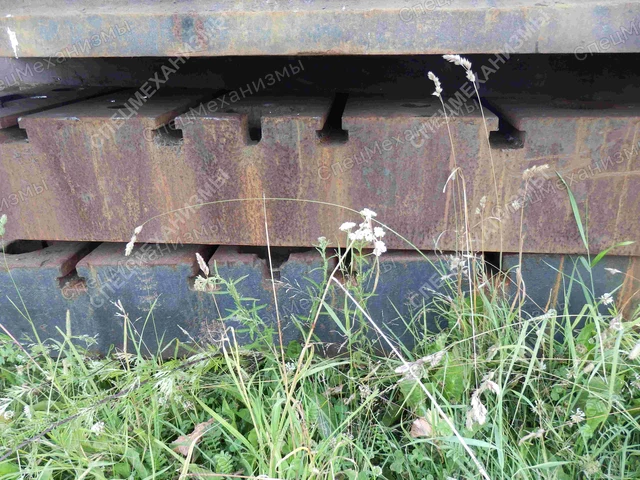
Плита монтажная с Т-образными пазами 7000х2250х300 мм.
Плиты монтажные с Т-образными пазами
- Длина, мм
- 7000
- Ширина, мм
- 2250
- Толщина, мм
- 300
 Наличие уточняется
Плита монтажная с Т-образными пазами 3780х1920х250 мм.
Плиты монтажные с Т-образными пазами
- Длина, мм
- 3780
- Ширина, мм
- 1920
- Толщина, мм
- 250
Наличие уточняется
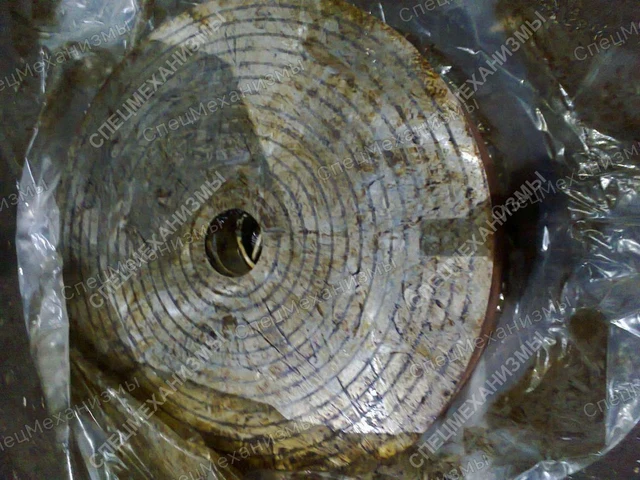
Плита монтажная с Т-образными пазами 3200х1500х250 мм.
Плиты монтажные с Т-образными пазами
- Длина, мм
- 3200
- Ширина, мм
- 1500
- Толщина, мм
- 250
 Наличие уточняется
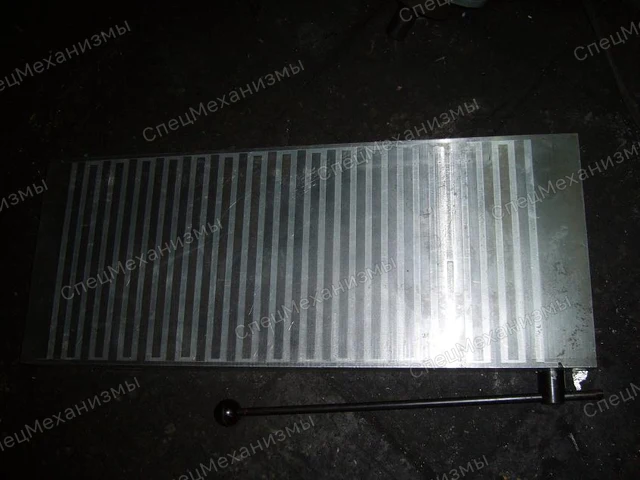
Плита электромагнитная круглая 7108-0061 (O800 мм.)
Плиты магнитные
- Диаметр рабочей поверхности
- 800 мм
- Высота рабочей поверхности
- 130 мм
- Удельная сила притяжения
- 25 Н/см²
 Наличие уточняется
 Наличие уточняется
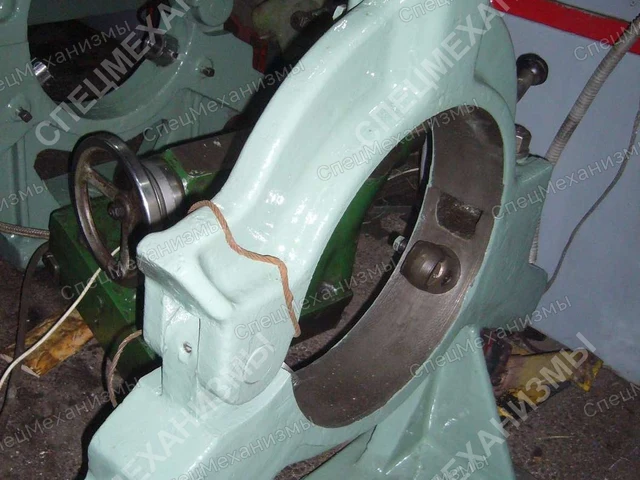
Люнет неподвижный для токарно-винторезных станков моделей 165; 1М65; ДИП500.
Люнеты неподвижные
- Состояние
- Уточняется
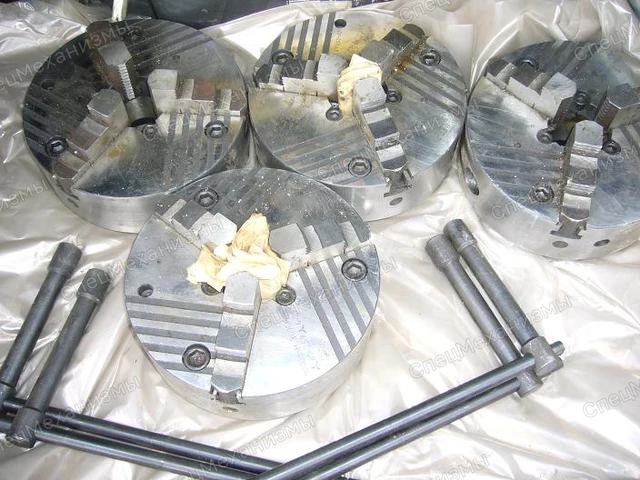 Наличие уточняется
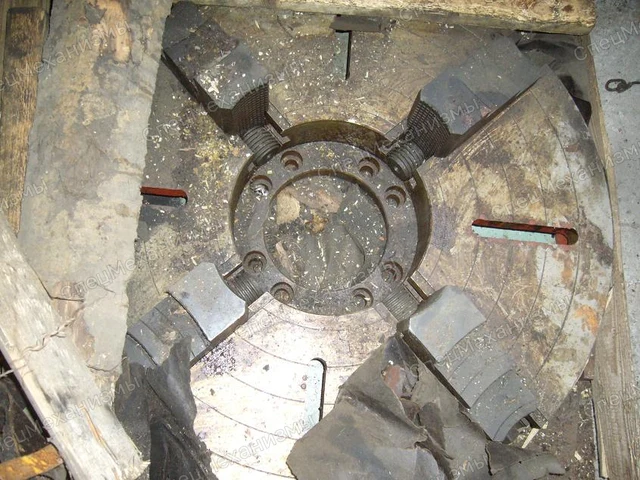 Наличие уточняется
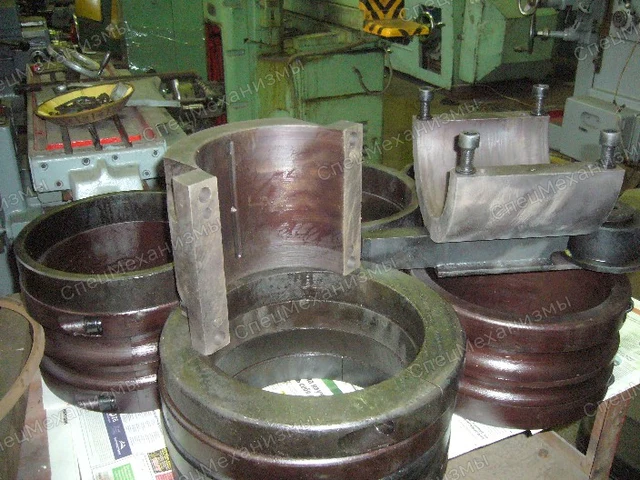 Наличие уточняется
Приспособления для листогиба (вальцы) мод. ИБ2222
Инструмент и приспособления для станков листогибочных (вальцы)
- Состояние
- Уточняется
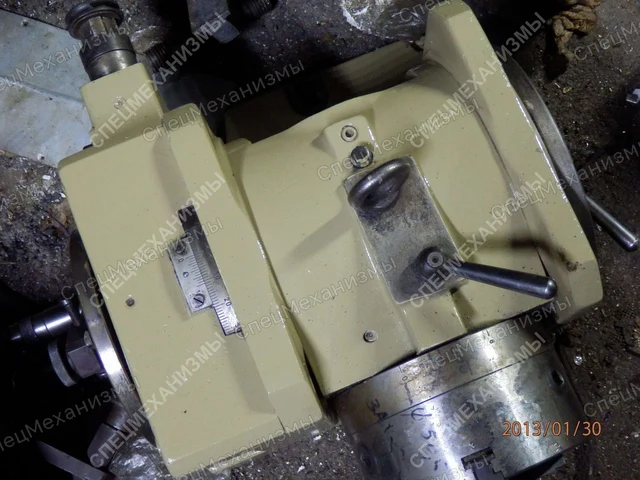 Наличие уточняется
Универсальная делительная головка HECKERT (Германия)
Головки делительные
- Характеристики
- HECKERT (Германия)
- Наибольший ∅ детали, мм
- 340
- ∅ 3-х кулачкового патрона, мм
- 160
Что сопоставить перед выбором
Оснастку выбирают под способ базирования детали и интерфейс конкретного станка.
- Модель станка, размеры стола и крепёжные пазы либо посадка шпинделя.
- Габариты детали, усилие закрепления и доступ инструмента.
- Чертёж установки, комплект крепежа и состояние рабочих поверхностей.
От модели к предложению
Укажите требуемое исполнение, приложите техническое задание и назовите город и страну назначения. Для поставки сначала согласуются комплектность и состояние оборудования, затем осмотр, отгрузка и документы.
Оснастка - приспособления для закрепления обрабатываемой детали на станке, транспортировки деталей и выполнения сборочных операций.
Технологическая оснастка или как ее часто называют cтаночная оснастка - это оснастка определенного вида, предназначенного для надежного закрепления и правильного расположения заготовки на станке для последующей механической обработки. Ее применяют на различных технологических этапах производства, где требуется жесткое закрепление деталей и узлов: обработка металлов резанием, контроль, сборка.
Для базирования и закрепления на металлорежущих станках используют станочные приспособления. Станочная оснастка – специальные устройства, используемые для установки на металлообрабатывающих станках режущего инструмента и особых приспособлений. Также оснастка для станков позволяет существенно расширять эксплуатационные возможности оборудования и значительно увеличивает его производительность.
Станочная оснастка и приспособления – обязательные конструкции, необходимые для выполнения той или иной технологической операции.
Типы приспособлений для станков
Станочные приспособления, по степени специализации, разделены на 6 групп:
- СРП – сборно-разборные (обеспечивают 8-9 квалитеты);
- УСП – универсально-сборные (до 9 квалитета);
- УНП – универсально-наладочные;
- УБП – универсально-безналадочные;
- НСП – неразборные специальные;
- СНП – специализированные наладочные.
Виды оснастки для станков
Станочная оснастка (по назначению) разделяется на 4 группы:
- для установки деталей (цанговые, кулачковые патроны; прихваты, тиски и т.д.);
- для установки режущего инструмента (приспособления для установки метчиков, резцедержатели, переходные втулки и пр.);
- для установки измерительного инструмента (приспособления для замера торцового, радиального биения, установочные плиты, различные штативы и др.);
- вспомогательная (упоры, поворотные столы, кондукторные накладные плиты и т.д.).
Станочная оснастка и приспособления разделяется на следующие группы – ручные, механизированные, автоматизированные. Такие устройства позволяют увеличить точность обработки заготовок, повысить производительность труда за счет ускорения проведения технологических операций. Кроме того, станочные приспособления расширяют технологические возможности металлообрабатывающего оборудования.
В машиностроении широко применяется разнообразная технологическая оснастка, в которую входят приспособления, вспомогательный, режущий и измерительный инструмент. Приспособлениями называются дополнительные устройства, используемые для механической обработки, сборки и контроля деталей, сборочных единиц и изделий. По назначению приспособления подразделяют на следующие виды:
- Станочные приспособления, применяемые для установки и закрепления на станках обрабатываемых заготовок. В зависимости от вида механической обработки эти приспособления в свою очередь делят на приспособления для сверлильных, фрезерных, расточных, токарных, шлифовальных станков и др. Станочные приспособления составляют 80…90% общего парка технологической оснастки. Использование приспособлений обеспечивает:
- повышение производительности труда благодаря сокращению времени на установку и закрепление заготовок, при частичном или полном перекрытии вспомогательного времени машинным и при уменьшении последнего посредством многоместной обработки, совмещения технологических переходов и повышения режимов резания;
- повышение точности обработки благодаря устранению выверки при установке и связанных с ней погрешностей;
- облегчение условий труда станочников;
- расширение технологических возможностей оборудования;
- повышение безопасности работы.
- Приспособления для установки и закрепления рабочего инструмента, осуществляющие связь между инструментом и станком, в то время как первый вид осуществляет связь заготовки со станком. С помощью приспособлений первого и второго видов выполняют наладку технологической системы.
- Сборочные приспособления для соединения сопрягаемых деталей в сборочные единицы и изделия. Их применяют для крепления базовых деталей или сборочных единиц собираемого изделия, обеспечения правильной установки соединяемых элементов изделия, предварительной сборки упругих элементов (пружин, разрезных колец и др.), а также для выполнения соединений с натягом.
- Контрольные приспособления, применяемые для промежуточного и окончательного контроля деталей, а также для контроля собранных частей машин.
- Приспособления для захвата, перемещения и перевертывания обрабатываемых заготовок и сборочных единиц, используемые при обработке и сборке тяжелых деталей и изделий.
По эксплуатационной характеристике станочные приспособления подразделяются на универсальные, предназначенные для обработки разнообразных заготовок (машинные тиски, патроны, делительные головки, поворотные столы и пр.); специализированные, предназначенные для обработки заготовок определенного вида и представляющие собой сменные устройства (специальные губки для тисков, фасонные кулачки к патронам и т. п.), и специальные, предназначенные для выполнения определенных операций механической обработки данной детали. Универсальные приспособления применяют в условиях единичного или мелкосерийного производства, а специализированные и специальные — в условиях крупносерийного и массового производства.
Универсально-сборные приспособления (УСП) компонуют из заранее изготовленных стандартных элементов, деталей и сборочных единиц высокой точности. Их применяют в качестве специальных приспособлений краткосрочного действия для определенной операции, после выполнения которой их разбирают, а составляющие элементы в дальнейшем многократно используют в новых компоновках и сочетаниях. Дальнейшее развитие УСП связано с созданием агрегатов, блоков, отдельных специальных деталей и сборочных единиц, обеспечивающих компоновку не только специальных, но и специализированных и универсально-наладочных приспособлений краткосрочного действия.
Сборно-разборные приспособления (СРП) компонуют также из стандартных элементов, но менее точных, допускающих местную доработку по посадочным местам. Эти приспособления используются как специальные приспособления долгосрочного действия. После разборки из элементов можно создавать новые компоновки.
Неразборные специальные приспособления (НСП) компонуют из стандартных деталей и сборочных единиц общего назначения, как необратимые приспособления долгосрочного действия. Конструктивные элементы компоновок, входящие в состав системы, как правило, эксплуатируются до полного износа и не применяются повторно.
Компоновка может производиться также построением приспособления из двух основных частей: унифицированной базовой части (УБ) и сменной наладки (СИ). Такая конструкция НСП делает его устойчивым к изменениям конструкций обрабатываемых заготовок и к корректировкам технологических процессов. В этих случаях в приспособлении заменяют только сменную наладку.
Универсальные безналадочные приспособления общего назначения (УБП) наиболее распространены в условиях серийного производства. Их применяют для закрепления заготовок из профильного проката и штучных заготовок. УБП представляют собой универсальные регулируемые корпуса с постоянными (несъемными) базовыми элементами (патронами, тисками и т. п.), входящие в комплект станка при его поставке.
Специализированными наладочными приспособлениями (СНП) оснащают операции обработки деталей, сгруппированных по конструкторским признакам и схемам базирования; компоновка по схеме агрегатирования представляет собой базовую конструкцию корпуса со сменными наладками для групп деталей.
Универсальные наладочные приспособления (УНП), так же как СНП, имеют постоянные (корпус) и сменные части. Однако сменная часть пригодна для выполнения только одной операции по обработке только одной детали. При переходе с одной операции на другую приспособления системы УНП оснащают новыми сменными частями (наладками).
Агрегатные средства механизации зажима (АСМЗ) представляют собой комплекс универсальных силовых устройств, выполненных в виде обособленных агрегатов, позволяющих в сочетании с приспособлениями механизировать и автоматизировать процесс зажима обрабатываемых заготовок.
Выбор конструкции приспособления во многом зависит от хзрактера производства. Так, в серийном производстве применяют сравнительно простые приспособления, предназначенные в основном для достижения заданной точности обработки заготовки. В массовом производстве к приспособлениям предъявляют высокие требования и в отношении производительности. Поэтому такие приспособления, снабжаемые быстродействующими зажимами, представляют собой более сложные конструкции. В массовом производстве применение даже самых дорогих приспособлений может быть экономически вполне оправданно.
Основные элементы приспособлений
Существуют следующие элементы приспособлений:
- установочные — для определения положения обрабатываемой поверхности заготовки относительно режущего инструмента;
- зажимные — для закрепления обрабатываемой заготовки;
- направляющие — для придания требуемого направления движению режущего инструмента относительно обрабатываемой поверхности;
- корпуса приспособлений — основная часть, на которой размещены все элементы приспособлений;
- крепежные-— для соединения отдельных элементов между собой;
- делительные, или поворотные, — для точного изменения положения обрабатываемой поверхности заготовки относительно режущего инструмента;
- механизированные приводы — для создания усилия зажима. В некоторых приспособлениях установку и зажим обрабатываемой заготовки выполняют одним механизмом, называемым установочно-зажимным.