 Наличие уточняется
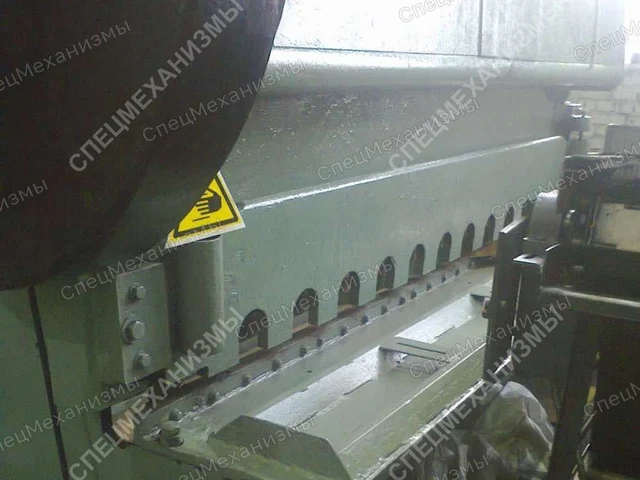
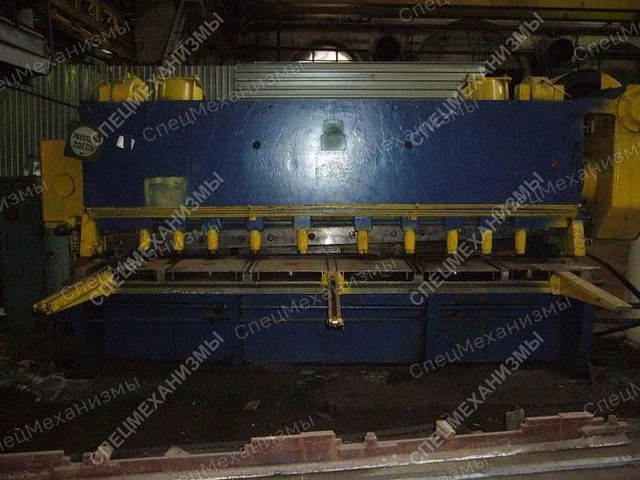
Ножницы гильотинные НГ 5х2800
Ножницы гильотинные
- Наибольшая толщина разрезаемого листа, мм
- 5
- Наибольшая ширина разрезаемого листа, мм
- 2800
- Расстояние от кромки неподвиж.ножа до станины (вылет), мм
- 300
Кузнечно-прессовое, гибочное оборудование. Пресс подбирайте по технологической операции, необходимому усилию и размерам оснастки. Наличие экземпляра и состав предложения подтвердим по запросу.
Найдено: 39
Наличие уточняется
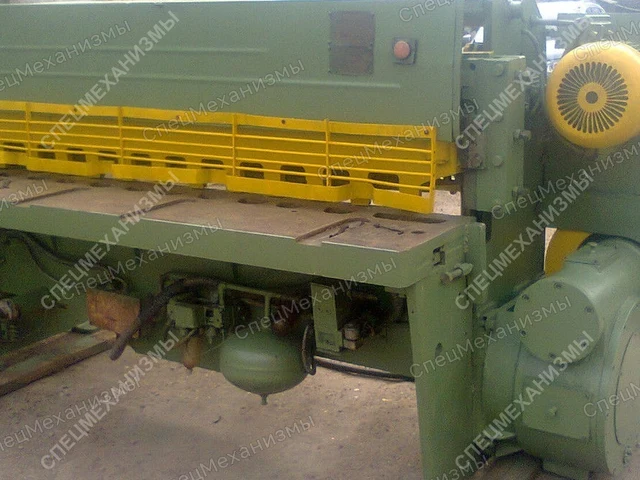
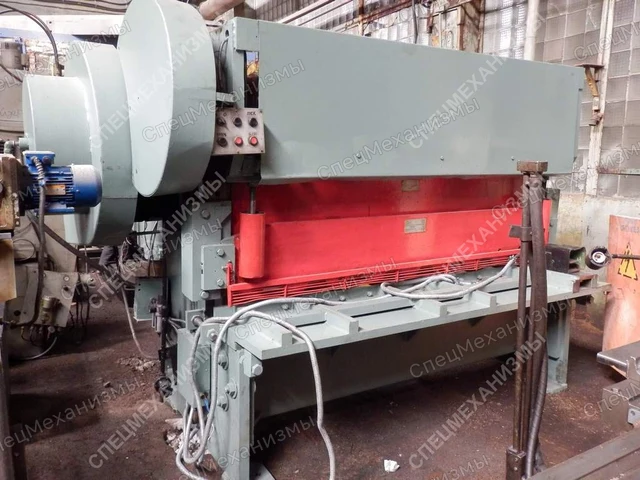
Ножницы гильотинные
 Наличие уточняется
Ножницы гильотинные
 Наличие уточняется
Ножницы гильотинные
 Наличие уточняется
 Наличие уточняется
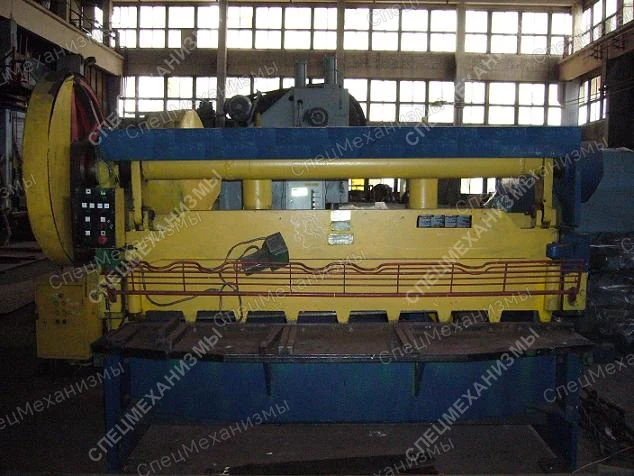
Ножницы гильотинные
 Наличие уточняется
Ножницы гильотинные
 Наличие уточняется
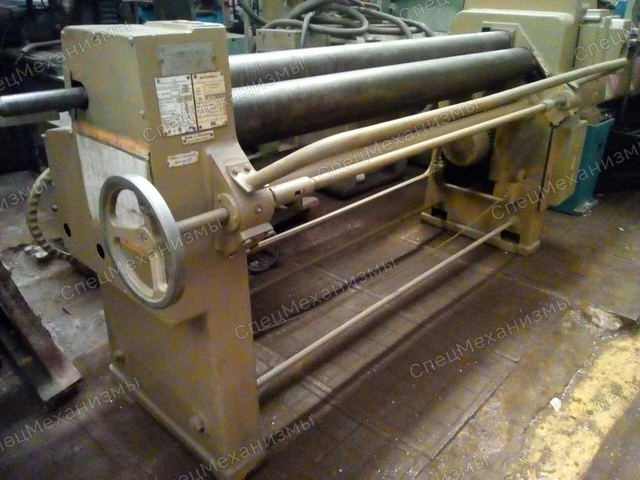
Листогибочные вальцы
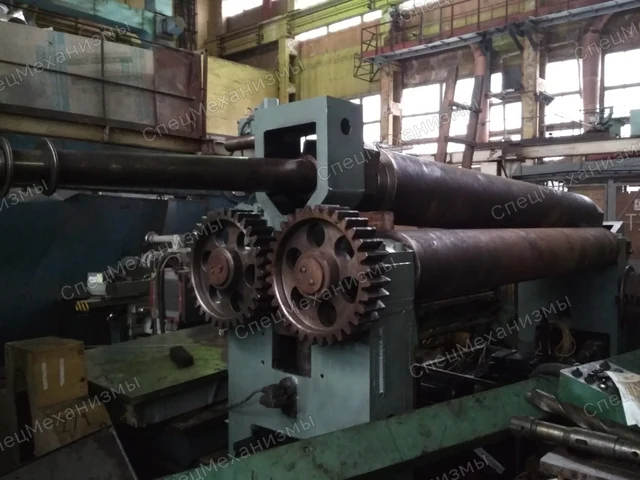 Наличие уточняется
Листогибочные вальцы
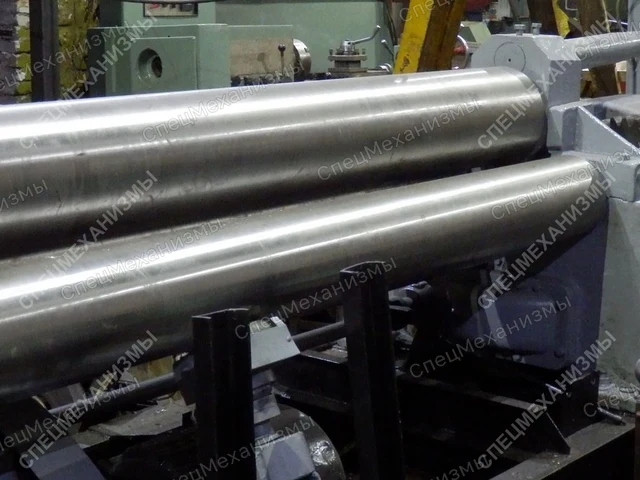 Наличие уточняется
Листогибочные вальцы
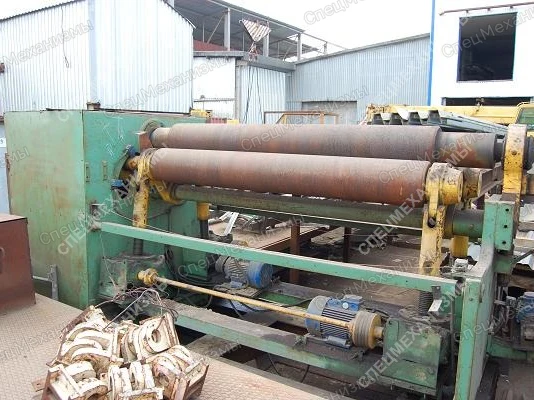 Наличие уточняется
Листогибочные вальцы
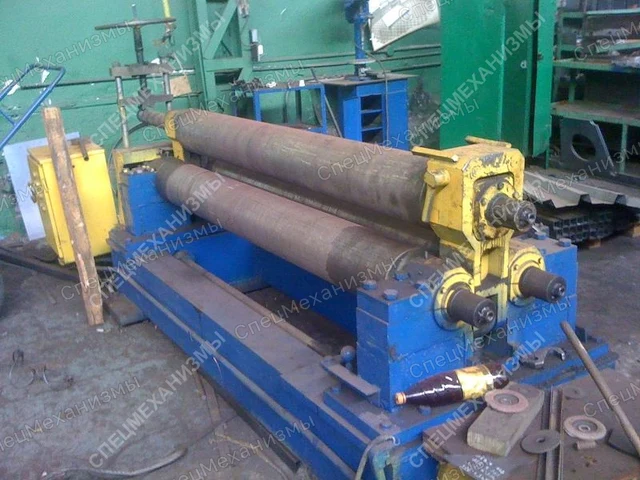 Наличие уточняется
Листогибочные вальцы
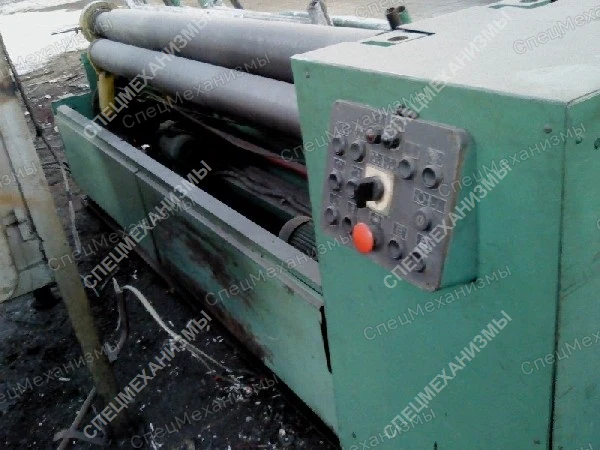 Наличие уточняется
Листогибочные вальцы
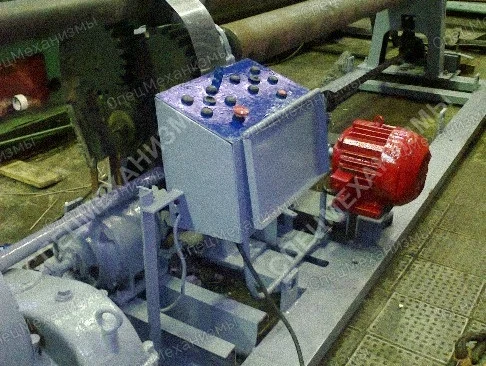 Наличие уточняется
Листогибочные вальцы
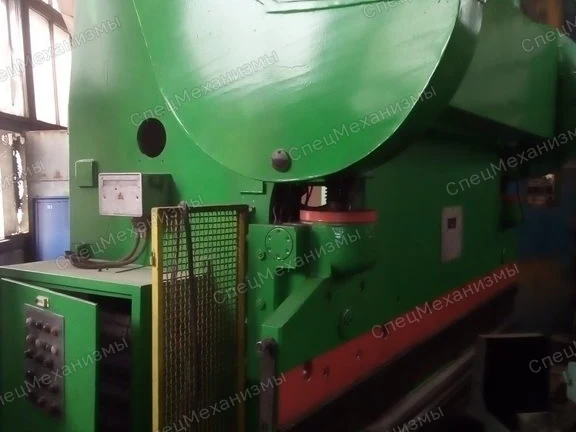 Наличие уточняется
Листогибы прямого действия
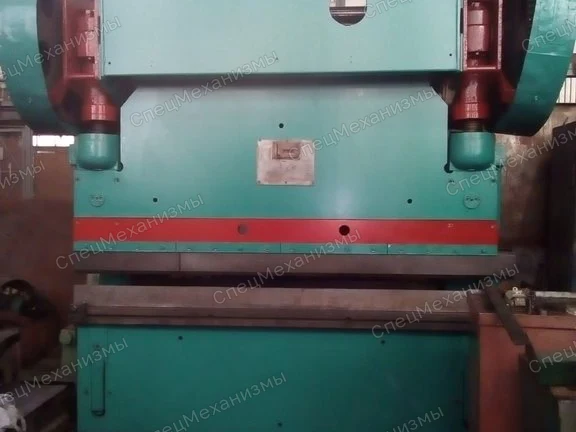 Наличие уточняется
Листогибы прямого действия
Пресс подбирайте по технологической операции, необходимому усилию и размерам оснастки.
Укажите требуемое исполнение, приложите техническое задание и назовите город и страну назначения. Для поставки сначала согласуются комплектность и состояние оборудования, затем осмотр, отгрузка и документы.
Существуют следующие основные виды кузнечно-прессового оборудования:
• Листогибы - предназначены для гибки листового материала
• Гидравлические пресса - предназначены для запрессовки, прошивки, калибровки, правки, листовой штамповки без глубокой вытяжки
• Кривошипные пресса - предназначены для обработки заготовок ударным методом
• Заготовительное оборудование - предназначено для холодной накатки различных профилей, точных крепежных, трапецеидальных.
• Пресс-ножницы - предназначены для резки арматурной стали
• Сортовые комбинированные ножницы - предназначены для отрезки проката, пробивки отверстий, вырубки открытых пазов.
• Вальцы - предназначены для гибки цилиндрических обечаек из листового материала
• Оборудование для производства воздуховодов - предназначено для выполнения таких операций, как отбортовка кромок, закатка фальцев
• Листоправильные машины - предназначены для правки (рихтовки) листового металлопроката
• Пакетировочные пресса - используется для пакетирования металлического лома в удобные для подачи формы.
Машины для выполнения ковочно-штамповочных операций широко используются для металлообработки. На машиностроительных предприятиях и заводах по производству изделий из металла на каждые 5 металлорежущих станков приходится один станок для обработки давлением. Купить кузнечно-прессовое оборудование можно в компании «СЛТ».
Существует множество конструкций и схем кузнечно-штамповочного оборудования (КШО). Для удобства его классифицируют по разным признакам:
• по температуре обрабатываемой заготовки: машины для ковки, горячей штамповки, холодной листовой штамповки, холодной объёмной штамповки;остальные классификационные признаки (последовательность размещения основных узлов, способ управления и т.д.) носят вспомогательный характер.
Следует отметить, что в названиях определённых типов КШО существует некоторая терминологическая путаница, вызванная различиями в обозначениях технологических процессов, п ринятых в отечественной и иностранной литературе.
Ковка, как операция горячей обработки штучных заготовок давлением отличается от горячей штамповки тем, что для последней необходима технологическая оснастка — штамп. Ковочное КШО используется для заготовительных операций (осадки, расплющивания, открытой прошивки и др.), полученный в результате полуфабрикат обрабатывают в дальнейшем различными способами. Вот почему к точности ковочного оборудования высоких требований не предъявляется — оно должно обеспечивать лишь необходимую мощность формоизменения.
Горячая ковка металла выполняется с помощью ковочных молотов и гидравлических прессов. Крупные ковочные молоты могут использовать в качестве энергоносителя пар и сжатый воздух, мелкие — только сжатый воздух; газовые и гидравлические молоты используются редко. Молоты имеют преимущественно вертикальную компоновку.
Гидравлические прессы отличаются большими размерами и применяются для горячей ковки особо крупных заготовок, например, гребного вала океанского судна. В молоте такая заготовка не поместится, поэтому деформацию производит ползун ковочного пресса.
Точность горячей штамповки выше, чем ковки, поэтому во многих случаях отштампованная деталь в последующей доработке не нуждается.
В класс горячештамповочного оборудования входят, кроме штамповочных молотов, кузнечные бульдозеры, кривошипные горячештамповочные прессы (КГШП) и горячештамповочные автоматы.
Штамповочные молоты отличаются от ковочных меньшей энергией удара и более жёсткой конструкцией, которая связывает в единую топологическую систему шабот, подштамповую плиту и стойки молота.
Горячая штамповка выполняется обычно с одного нагрева, а для этой операции необходима высокая скорость деформирования. Поэтому все ППШМ — молоты двойного действия, в которых баба дополнительно разгоняется основным энергоносителем.
Для производства поковок из алюминиевых сплавов, мелких и средних стальных поковок, изделий, которые имеют тонкие рёбра и перемычки используют винтовые прессы. Из-за простоты управления, возможности автоматизации и низкой стоимости винтовые машины нашли широкое применение и в холодной штамповке.
Для горячей гибки заготовок из толстой полосы применяют кузнечные бульдозеры (или горизонтально-гибочные машины). Они отличаются простой конструкцией и высокими эксплуатационными показателями. Используются кузнечные бульдозеры преимущественно в средне- и мелкосерийном производстве, поскольку не отличаются высокой производительностью.
Холодноштамповочное КШО различают по выполняемым операциям, среди которых:
• штамповка листового материала;
• штамповка из полосы или ленты;
• формообразующие операции с листовым металлом (вытяжка, гибка);
• холодная объёмная штамповка (выдавливание, высадка);
• комбинированная штамповка из листа (листообрабатывающие центры).
В качестве заготовительного оборудования используются кривошипные или дисковые ножницы. Кривошипные ножницы могут резать как сортовой, так и профильный прокат, дисковые используют только для роспуска тонколистового металла.
Листовую холодную штамповку выполняют на механических или гидравлических прессах вертикального исполнения. Механические прессы различаются по следующим характеристикам:
• по количеству кривошипов (один, два или четыре);
• по форме станины (открытая или закрытая);
• по количеству стоек (одна или две);
• по наличию или отсутствию узлов автоматизации штамповки;
• по количеству ползунов (простого или двойного действия).
Для операций листовой штамповки, не требующих большого хода ползуна (пробивка, вырубка, гибка, неглубокая вытяжка) используются однокривошипные открытые прессы вертикального типа. Для глубокой вытяжки применяют прессы двойного действия.
Габаритные заготовки, деформирование которых не сопровождается большими технологическими усилиями, производят на двухкривошипных открытых прессах, а при значительных усилиях деформации применяют закрытые кривошипные прессы.
Гидравлические прессы в холодной штамповке используются реже, поскольку они не отличаются высокой производительностью.
Для удобства управления прессы оснащают автоматическими подачами, сбрасывателями, питателями.
Листообрабатывающие центры выделяют в отдельную категорию холодноштамповочного КШО. Они особенно эффективны для мелкосерийного производства, когда из одного и того же листа штампуют (в основном, вырубкой и пробивкой) одновременно несколько различных по конфигурации деталей.
КШО для холодной объёмной штамповки разделяют на две группы — прессы для холодного выдавливания и автоматы для холодной высадки.
Для холодного выдавливания используют вертикальные (реже — горизонтальные) прессы с механическим или гидравлическим приводом. Поскольку при холодном выдавливании требуется развивать большие технологические усилия, обеспечивая оборудованию одновременно и значительную жёсткость, то вместо традиционной кривошипной схемы в нём применяется схема с кривошипно-коленчатым механизмом. При относительной компактности такая конструкция обеспечивает необходимые для деформирования заготовки нагрузки.
Холодная высадка — технология, адаптированная под массовый выпуск продукции типа болтов, гаек, винтов и прочего крепежа, поэтому она реализуется исключительно на автоматизированном оборудовании. Различают автоматы для изготовления стержневых деталей и для холодной высадки коротких изделий.
Для получения более подробной информации свяжитесь с нами по телефону или по электронной почте.
Позвоните или отправьте модель, описание задачи и место установки либо доставки. Фото шильдика, схемы и чертежи приложите к письму или сообщению.
Позвоните или отправьте модель, описание задачи и место установки либо доставки. Фото шильдика, схемы и чертежи приложите к письму или сообщению.